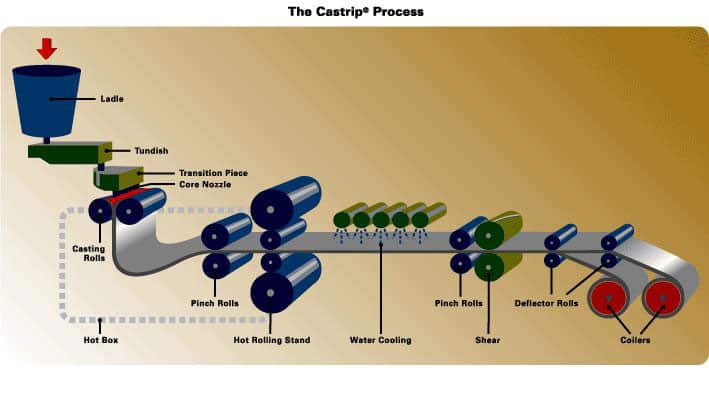
Stahl wird gewalzt, um seine Dicke zu reduzieren und ihn gleichmäßig zu machen. Dabei wird der Stahl zwischen zwei Walzen gelegt, wobei die Dicke durch Bearbeitung in Längsrichtung und nicht in Querrichtung verändert wird. Dies liegt daran, dass der Kontaktpunkt der Walzen in Längsrichtung deutlich kleiner ist als die Breite des dazwischenliegenden Stahlblechs. Dadurch wird sichergestellt, dass die Bearbeitung in Längsrichtung erfolgt und die Bewegung der Walzen in Querrichtung eingeschränkt wird.
Es gibt zwei Walzverfahren: Warm- und Kaltwalzen. Der grundlegende Unterschied zwischen diesen beiden Verfahren liegt in der Verarbeitungstemperatur im Hinblick auf die Rekristallisation des Stahls. Liegt die Verarbeitungstemperatur bei der Stahlumformung über der Rekristallisationstemperatur, spricht man von Warmwalzen. Liegt die Verarbeitungstemperatur hingegen unter der Rekristallisationstemperatur, handelt es sich um Kaltwalzen.
Das Warmwalzen macht den Stahl weich und duktil. Die Härte des Stahls lässt sich nach dem Warmwalzen nicht mehr verändern. Sie hängt sowohl von der chemischen Zusammensetzung des Metalls als auch von der Abkühlgeschwindigkeit ab. Allerdings kann Warmwalzen durch Oxidation zu Materialverlusten und einer schlechten Oberflächengüte führen.
Beim Kaltwalzen ist die Härte deutlich höher als beim Warmwalzen. Dieses Verfahren ermöglicht die Erzielung von Metalleigenschaften, die mit dem Warmwalzen üblicherweise nicht erreichbar sind. So lassen sich Fehler wie beispielsweise Schwindung vermeiden. Kurz gesagt, das Kaltwalzen führt zu einem Blech, das hinsichtlich Abmessungen und Eigenschaften präziser ist als das Warmwalzen. Das Blech weist eine glattere Oberfläche auf und die Festigkeit des Stahls ist erhöht. Allerdings nimmt die Duktilität ab. Die Verformung macht den Stahl spröder. Zudem muss das fertige Metall regelmäßig erwärmt werden, um es verarbeitbar zu machen.
Die Walzen erzeugen sowohl horizontale als auch vertikale Spannungen, die den Stahl komprimieren und gleichzeitig fixieren. Die Walzen üben eine vertikale Spannung auf das Stahlstück aus, während das Metallstück selbst einen Gegendruck auf die Walzen ausübt. Aufgrund des vom Metallstück erzeugten Drucks erfahren die Walzen eine elastische Verformung.
Dies führt zu einer ungleichmäßigen Dickenverteilung des Stahls, wobei die Dicke in der Mitte am größten ist und zu den Rändern hin abnimmt. Eine größere Dicke in der Mitte bedeutet, dass die Ränder des Stahls stärker gestreckt sind. Dies wiederum führt zu einer höheren Belastung der Ränder und einer höheren Zugspannung in der Mitte des Werkstücks. Die ungleichmäßige Dicke kann zu fehlerhaftem Stahlblech führen. Sie kann Verformungen, Risse oder Faltenbildung verursachen.
Um dem entgegenzuwirken, werden Gegenwalzen eingesetzt. Alternativ können auch Werkstoffe wie Sinterkarbid mit hohem Elastizitätsmodul verwendet werden. Manchmal kommen auch gewölbte Walzen zum Einsatz, um die elastische Durchbiegung der Walzen auszugleichen. Der Wölbungsgrad hängt von der Breite des zu walzenden Stahls und dem Spannungsverlauf ab. Eine unzureichende oder fehlende Wölbung kann zu einem Stahl mit dickerer Mitte führen. Eine zu starke Wölbung hingegen bewirkt, dass die Ränder dicker als die Mitte sind – genau das Gegenteil einer unzureichenden Wölbung. Dies kann zu Rissen, Faltenbildung und Brüchen an den Rändern des fertigen Stahlblechs führen.