Das Kaltwalzen von Stahl ist ein Verfahren zur Behandlung von Stahl unterhalb seiner Rekristallisationstemperatur. Dieses Verfahren dient dazu, eine gleichmäßige Dicke zu erzielen, die Dickentoleranzen zu verringern und durch Kaltverfestigung die Festigkeit und eine glatte Oberfläche zu verbessern. Trotz dieser Vorteile ist die Duktilität des kaltgewalzten Stahls aufgrund der beim Kaltwalzen entstehenden Versetzungen reduziert. Um eine gute Duktilität zu erreichen, muss kaltgewalzter Stahl einem Glühprozess unterzogen werden. Dadurch werden die beim Kaltwalzen entstandenen Spannungen im Stahl abgebaut.
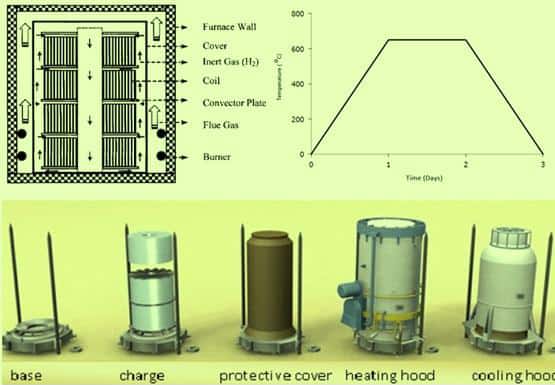
Glühen ist ein Verfahren zum Abbau der im Stahl während des Kaltwalzprozesses entstandenen inneren Spannungen. Dabei wird der kaltgewalzte Stahl durch Erhitzen über seine Rekristallisationstemperatur hinaus erwärmt, indem er bei dieser Temperatur gehalten und anschließend abgekühlt wird. Das Glühen erfolgt in einer kontrollierten Gasatmosphäre aus Stickstoff und Wasserstoff in unterschiedlichen Zusammensetzungen. Dies dient der Verhinderung von Oberflächenrost durch Oxidation.

1. Stressabbau :
Diese Phase findet bei einer Temperatur von etwa 480 °C bis 500 °C statt. Während dieser Phase bewegen sich die Atome im Stahl, was zu einer Reduzierung der inneren Spannungen führt.
2. Rekristallisation :
Diese Phase findet bei einer Temperatur von etwa 500–550 °C statt. Obwohl durch die Spannungsarmglühung die inneren Spannungen abgebaut werden, bilden sich keine neuen Kristalle. Um dies zu ändern, rekristallisiert der Stahl, wobei sich neue Kristalle bilden. Dadurch richten sich die Atome neu aus, und die neu gebildeten Körner verbinden sich mit den kaltgewalzten Körnern.
3. Getreidewachstum :
Diese Phase findet während des Einweichens statt. Die Körner vermehren sich und werden größer, da sie die neu gebildeten Kristalle verbrauchen.
Es gibt zwei Arten des Glühens: das Chargenglühen und das kontinuierliche Glühen.
Die Innenabdeckung des Basisgeräts ist mit Schutzgasen gefüllt, um die Oxidation der Stahloberfläche zu verhindern. Die Heizhaube wird positioniert und die kaltgewalzten Stahlcoils werden übereinandergelegt. Die Innenabdeckung wird auf den Stahl aufgesetzt. Die Wärme des Brenners zirkuliert zur Stahloberfläche. Die Stahlcoils bleiben auf dieser Temperatur. Anschließend wird die gekühlte Haube aufgesetzt, um den Stahl auf Raumtemperatur abzukühlen.
Bei diesem Verfahren kommen ein Abwickler und zwei Schleifwalzen zum Einsatz. Die Stahlcoil wird auf den Abwickler gelegt. Die Bewegung wird während der Wärmebehandlung aufrechterhalten. Die Schleifwalze verfügt über zwei Walzensätze. Die Einlaufwalze bewegt sich hin und her, um die Stahlcoil in den Wärmebehandlungsbereich zu befördern. Die Auslaufwalze nimmt die Stahlcoil auf, wodurch die kontinuierliche Bewegung während der Wärmebehandlung gewährleistet wird. Nach dem Glühen kühlt die Stahlcoil auf Raumtemperatur ab. Durch kontinuierliches Glühen erhält der Stahl eine glatte, gleichmäßige Oberfläche und Form. Dieses Verfahren benötigt weniger Bearbeitungszeit und wird aufgrund seiner hohen Produktivität bevorzugt. Es ist zudem kostengünstig.